- Home »
- Approfondimenti »
- Blog »
- KPI di produzione: quali monitorare davvero e come calcolarli senza perdersi
La domanda che molti responsabili di produzione si pongono è: stiamo producendo abbastanza? È una domanda legittima. Ma spesso è quella sbagliata.
Produrre abbastanza non dice nulla sul come — su quante risorse hai consumato per arrivare a quel risultato, su quanti pezzi hai perso lungo la strada, su quante ore macchina hai sprecato per inefficienze che nessuno stava misurando.
I KPI di produzione servono a rispondere alla domanda giusta: stiamo producendo nel modo corretto? E quella risposta, per essere utile, deve essere misurabile, confrontabile nel tempo e collegata a una decisione concreta.
Un KPI che non cambia nessuna decisione non è un indicatore — è un numero decorativo.
Non esiste un set universale di KPI valido per ogni impianto. Una fonderia, un'azienda di assemblaggio elettronico e un produttore di componenti plastici hanno processi, vincoli e leve di efficienza completamente diversi.
Il criterio per valutare se un KPI vale il costo di misurarlo è uno solo: se domani mattina questo numero fosse diverso da oggi, cambieresti qualcosa nel modo in cui gestisci la produzione?
Se la risposta è sì, quel KPI merita attenzione. Se la risposta è "probabilmente no" o "non saprei cosa fare", allora non è ancora il momento di misurarlo — o non hai ancora il sistema per agire su di esso.
Regola pratica: inizia con 2-3 KPI al massimo. Misurarli bene vale più che avere una dashboard con 20 numeri che nessuno sa leggere. Aggiungi complessità solo quando, avuti i primi riscontri dai KPI iniziali, hai capito veramente che cosa ti serve di più.
Ma c’è un punto spesso sottovalutato: un KPI è utile solo quanto sono affidabili i dati su cui si basa.
Se il dato arriva a fine giornata, è incompleto o inserito a memoria, anche il KPI più corretto diventa poco utilizzabile.
Questi quattro indicatori coprono le dimensioni di efficienza, qualità e puntualità che sono rilevanti in quasi ogni contesto manifatturiero. Se non li stai misurando in modo affidabile, sono il punto di partenza.
OEE — OVERALL EQUIPMENT EFFECTIVENESS
Calcola l'efficienza complessiva di un impianto o di una macchina combinando tre fattori: disponibilità, efficienza e qualità. È il KPI di sintesi per eccellenza. Proprio questa sua caratteristica lo rende funzionale, perché l’OEE puro di per sé è un alert, che ci permette di indagare quale dei tre KPI di cui è composto è la vera causa del problema.
Formula: OEE = Disponibilità × Efficienza × Qualità
Esempio: Macchina disponibile 7h su 8h pianificate (87,5%), che produce a 90 pezzi/h su 100 teorici (90%), con il 97% dei pezzi conformi → OEE = 87,5% × 90% × 97% = 76,4%. Un OEE world-class è considerato intorno all'85% — la maggior parte delle PMI si attesta tra il 40% e il 60%.
Decisione che abilita: Capire dove si perde efficienza: se l'OEE è basso per colpa della disponibilità, il problema è nei fermi. Se è basso sulla prestazione, il problema è nella velocità. Se è basso sulla qualità, il problema è negli scarti. Tre cause diverse, tre interventi diversi.
DISPONIBILITÀ
Tra i tre fattori dell'OEE, la disponibilità è spesso quello più immediato da misurare. Vale la pena capirla in profondità, perché permette di sapere quanto del tempo pianificato per la produzione è stato effettivamente utilizzato per attività utili alla produzione stessa.
Formula: Disponibilità = (Tempo operativo / Tempo pianificato) × 100
Il tempo pianificato è quello in cui la macchina dovrebbe produrre. Il tempo operativo è quello in cui produce davvero. La differenza sono i fermi — ma non tutti i fermi pesano allo stesso modo.
Fermi pianificati vs. fermi non pianificati
I fermi pianificati (impostazione del macchinario, manutenzione preventiva, pulizia) sono parte del processo — avvengono fuori dal tempo pianificato e quindi non provocano una perdita di disponibilità. Quelli che erodono la disponibilità sono i fermi non pianificati:
Disponibilità alta non significa assenza di problemi
Una macchina con disponibilità del 92% sembra sana. Ma se quell’ 8% di fermo è distribuito in 40 microfermi da 10 minuti ciascuno invece di 2 fermi lunghi, il problema sottostante è completamente diverso: non è un guasto da riparare, è un processo instabile che interrompe continuamente il flusso. Senza vedere la distribuzione dei fermi — non solo il totale — la disponibilità racconta solo metà della storia.
Ed è esattamente qui che molte aziende si fermano: vedono il numero, ma non riescono a usarlo per intervenire.
Esempio: Turno di 8 ore. Fermi registrati: 3 da 5 minuti per attesa materiale, 2 da 8 minuti per microfermo non classificato, 1 da 12 minuti per riattrezzaggio non pianificato, 1 di 1 ora per attrezzaggio (che è un fermo pianificato e utile alla produzione). Totale fermo non pianificato: 45 minuti → Disponibilità = (435/480) × 100 = 90,6%. Il numero è accettabile. Ma i 6 eventi di fermo non pianificati in un turno raccontano un processo che si interrompe ogni 70 minuti — un segnale da non ignorare.
TASSO DI SCARTO (SCRAP RATE)
Percentuale di pezzi non conformi sul totale prodotto. Semplice da calcolare, spesso sottovalutato perché si misura il numero ma non la causa.
Questo KPI viene solitamente applicato alle produzioni in serie, dove esiste un vero tasso di scarto. Nelle lavorazioni meccaniche a pezzo singolo, invece, il concetto cambia e va interpretato in modo diverso.
Formula: Scrap Rate = (Pezzi non conformi / Totale pezzi prodotti) × 100
Esempio: 100 pezzi non conformi su 2.500 prodotti = 4% di scrap rate. Se il valore di ogni pezzo è 12€, significa 1.200€ di materiale perso — su quel lotto, in quel turno.
Decisione che abilita: Identificare su quale macchina, in quale turno e con quale materiale si concentra lo scarto. Senza questa granularità, il tasso di scarto è un numero che fotografa il danno senza indicare dove intervenire.
TEMPO CICLO REALE VS. TEORICO (CYCLE TIME EFFICIENCY)
Confronta il tempo effettivo per produrre un pezzo con il tempo standard definito in fase di ingegneria o pianificazione. Rivela inefficienze che l'OEE da solo non isola.
Formula: Cycle Time Efficiency = (Tempo ciclo teorico / Tempo ciclo reale) × 100
Esempio: Tempo ciclo teorico: 45 secondi/pezzo. Tempo ciclo reale rilevato: 54 secondi/pezzo → Efficienza = 83,3%. Quei 9 secondi in più per pezzo, su un turno da 6.000 pezzi, significano 15 ore di produzione perse ogni mese rispetto al potenziale.
Decisione che abilita: Rinegoziare i tempi standard quando sono obsoleti, o identificare le cause di rallentamento (attrezzaggio non ottimale, materiale fuori specifica, setup macchina). È anche un indicatore chiave per fare preventivi accurati.
Nelle aziende in cui questi KPI iniziano davvero a guidare le decisioni, il cambiamento non sta nel numero in sé. Sta nel fatto che quei dati sono disponibili in modo continuo, aggiornati mentre la produzione è in corso e leggibili insieme. È questo che permette al KPI di smettere di essere un indicatore e diventare uno strumento operativo.
Questi indicatori vengono usati da impianti che hanno già una raccolta dati strutturata e vogliono approfondire specifiche dimensioni di efficienza. Non sono per tutti — ma per chi è pronto, cambiano il modo di fare manutenzione, pianificazione e analisi dei costi.
MTTR — MEAN TIME TO REPAIR
Tempo medio necessario per ripristinare una macchina dopo un guasto. Misura l'efficienza della manutenzione, non la frequenza dei problemi.
Formula: MTTR = Tempo totale di riparazione / Numero di guasti nel periodo
Esempio: 3 guasti nel mese, con tempi di riparazione di 2h, 4h e 3h → MTTR = 3 ore. Se il target è 2 ore, significa che il processo di intervento — ricambistica, disponibilità del tecnico, procedure — va ottimizzato.
Decisione che abilita: Ridurre il tempo di fermo medio per guasto ottimizzando la logistica dei ricambi, la formazione dei manutentori e le procedure di intervento. Un MTTR alto non significa che le macchine si rompono spesso: significa che quando si rompono, ci vuole troppo tempo per rimetterle in marcia.
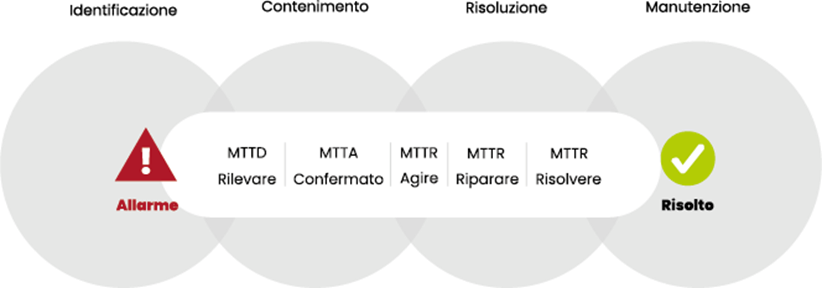
Perché pochi lo usano ancora: Richiede di registrare in modo automatico e con precisione l'orario di inizio e fine di ogni intervento di manutenzione. Chi gestisce la manutenzione su carta o a memoria non ha questi dati in forma utilizzabile. (vedi lo schema qui sotto)
MTBF — MEAN TIME BETWEEN FAILURES
Tempo medio che intercorre tra un guasto e il successivo sulla stessa macchina. Misura l'affidabilità dell'impianto e l'efficacia della manutenzione preventiva.
Formula: MTBF = (Tempo totale disponibile − Tempo in guasto) / Numero di guasti
Esempio: Una macchina operativa per 400 ore nel mese, con 4 guasti → MTBF = 100 ore tra un guasto e l'altro. Se il mese precedente era 80 ore, la manutenzione preventiva sta funzionando. Se era 120, qualcosa è peggiorato.
Decisione che abilita: Pianificare interventi preventivi prima che il guasto accada — quando MTBF scende sotto una soglia critica, è il segnale per anticipare la manutenzione. Usato insieme all'MTTR, dà una fotografia completa dell’efficacia delle manutenzioni.
Perché pochi lo usano ancora: Come l'MTTR, richiede una registrazione puntuale degli eventi di guasto nel tempo. È uno dei KPI che giustificano l'investimento in un sistema di raccolta dati automatico: calcolarlo a mano è laborioso e spesso impreciso.
CP — INDICE DI CAPACITÀ DI PROCESSO
Misura se un processo è intrinsecamente capace di produrre entro le specifiche di tolleranza, confrontando l'ampiezza delle tolleranze con la variabilità naturale del processo. Non tiene conto dei quanto il processo è centrato— solo della dispersione.
Formula: Cp = (LSS − LIS) / (6σ) dove LSS = Limite Superiore di Specifica, LIS = Limite Inferiore di Specifica, σ = deviazione standard del processo
Esempio: Tolleranza totale: 0,3 mm (LSS = +0,15, LIS = -0,15). Deviazione standard rilevata: 0,04 mm → Cp = 0,30 / (6 × 0,04) = 1,25. Un Cp ≥ 1,33 è considerato il target minimo per un processo capace. Cp < 1,00 significa che il processo produce scarti anche quando è centrato perfettamente.
Decisione che abilita: Capire se la variabilità naturale del processo è compatibile con le specifiche richieste. Se Cp è basso, il problema è strutturale.
CPK — INDICE DI CAPACITÀ DI PROCESSO CENTRATO
Estende il Cp tenendo conto di quanto il processo è centrato rispetto alle specifiche. Un processo può avere bassa dispersione (Cp alto) ma produrre comunque fuori tolleranza se la media è spostata verso uno dei limiti.
Formula: Cpk = min[(LSS − μ) / 3σ, (μ − LIS) / 3σ] dove μ = media del processo e σ = deviazione standard del processo
Decisione che abilita: Identificare processi con deriva sistematica — macchine che producono in modo consistente ma fuori centro. La causa è spesso nel setup, nell'usura asimmetrica degli utensili o in derive termiche. Usato insieme al Cp, distingue problemi di dispersione (Cp basso) da problemi di centraggio (Cp alto ma Cpk basso).
Una guida di riferimento rapido. Per ogni KPI: il nome, la formula semplificata, l’ambito su cui fornisce nuove informazioni e quando ha senso iniziare a monitorarlo.
|
KPI |
Formula (semplificata) |
Area |
Quando iniziare |
|
OEE |
Disponibilità × Prestazione × Qualità |
Efficienza della produzione |
Subito — è il punto di partenza per qualsiasi analisi di impianto |
|
Scrap Rate |
(Pezzi KO / Totale pezzi) × 100 |
Qualità |
Subito — anche una stima manuale è meglio di nessun numero |
|
Cycle Time Efficiency |
(Tempo teorico / Tempo reale) × 100 |
Prestazione |
Quando hai tempi ciclo standard definiti e affidabili |
|
MTTR |
Tempo totale riparazione / N. guasti |
Manutenzione |
Quando vuoi ottimizzare i tempi di intervento, non solo evitare i guasti |
|
MTBF |
(Tempo totale disponibile − Tempo in guasto) / N. guasti |
Manutenzione |
Quando vuoi passare da manutenzione reattiva a preventiva |
|
Cp |
(LSS − LIS) / 6σ |
Capacità processo |
Quando vuoi tenere la qualità dei pezzi prodotti da un processo sotto controllo |
|
Cpk |
min[(LSS−μ)/3σ, (μ−LIS)/3σ] |
Capacità + centraggio |
Quando Cp è sotto controllo e vuoi verificare la deriva sistematica |
I KPI sono tanti e ne esistono per ogni esigenza. Ma nella pratica, la maggior parte degli impianti che inizia a strutturare la propria raccolta dati parte da due o tre — quelli che rispondono alle domande più urgenti della direzione.
Se hai fermi frequenti e non sai perché, MTBF e MTTR sono il punto di partenza. Se hai problemi di qualità, Scrap Rate e OEE. Se vuoi collegare l'operativo all'economico, il Cost Per Unit è quello che ti serve.
Se i KPI servono a capire dove intervenire, il passo successivo è capire perché si generano i problemi.
Perché uno scarto o un fermo non sono mai casuali — hanno sempre una causa.
→ Vai all'articolo successivo: Come ridurre gli scarti di produzione tracciando i dati giusti
Iscriviti alla newsletter per rimanere aggiornato sui prossimi eventi.
